De productie van verschillende hoogwaardige stoffen bereikt jaarlijks 7 miljoen meter, waaronder een breed scala aan modieuze nieuwe producten en prachtige items, met een brede dekking van kleurpatronen.

Taal
Knoopdefect in stof: oorzaken, sorteertoleranties en walspreventie
2026-09-23
Een zwarte katoenen ribfluweelrol met 11 ribbels, 1,5 m breed en 60 m lang, wordt geopend voor inspectie. In de eerste twee meter vindt de inspecteur vier harde stippen boven de stapel, elk ongeveer 1,2 mm breed. Ze wrijven niet af. Onder een prikglas zijn ze zichtbaar als strakke, verwarde vezelbolletjes, en omdat de stof zwart geverfd is, lezen ze als bleke speldenprikjes tegen het vletje.
Dat is het knoopdefect in stof: een fysieke massa van verwarde vezels, of een letterlijke garenknoop, dikker en harder dan het garen waarin het zit. Knopen worden gevormd vóór het verven, meestal tijdens de voorbereiding en het spinnen van de vezels, en af en toe op het weefgetouw wanneer een gebroken uiteinde met de hand wordt geknoopt in plaats van gesplitst. Het verven bepaalt alleen of ze verschijnen als lichte of donkere stippen; het creëert noch verwijdert ze. De praktische vraag voor een koper is dus niet of een rol knopen bevat, maar welke maten, en hoeveel per 100 vierkante meter, zijn toegestaan voordat de rol wordt gedegradeerd.
Hoe een knoopdefect eruit ziet en wat het niet is
Een knoopdefect is een kleine, dichte bobbel op het oppervlak van de stof. Bij geweven goederen van katoen en katoenmix is de maat gewoonlijk 0,3 mm tot 3 mm, soms meer. Omdat de verwarde massa dichter is dan het omringende garen, dringt de verfvloeistof er op een andere manier doorheen: op zwarte, marineblauwe en diepe olijftinten is het zichtbaar als een wit of grijs stipje; op bleke tinten kan het verschijnen als een iets donkerdere stip, vooral wanneer er fragmenten van de zaadvacht in zitten.
- Nep of knoop: verwarde vezel ter grootte van een speldenknop, voelt moeilijk aan en is bestand tegen kleurpenetratie.
- Slub: een dikker garensegment dat enkele millimeters langs het garen loopt; zachter, langer en soms opzettelijk.
- Dikke plaats: een periodieke diametervariatie door het trekken, meestal langer en minder dicht dan een knoop.
- Fysieke garenknoop: een daadwerkelijke knoop die is vastgemaakt bij een schering- of inslagbreuk; 2 mm tot 5 mm, hard en risico op vastlopen bij verhoogde stoffen.
Het onderscheid is belangrijk omdat de oplossingen verschillen. Een nep wijst op vezel- en kaardomstandigheden; een fysieke knoop wijst op de praktijk van het splitsen op het weefgetouw. Op corduroy en andere poolstoffen steekt een knoop in de pool trots uit op het oppervlak, schuurt anders dan de vleug en wordt veel beter zichtbaar na borstelen en verven. Dat is de reden dat poolstoffen en stukgeverfde donkere tinten het grootste afkeurrisico voor dit defect met zich meebrengen.
Waar knopen worden geboren: Gin, Card, Comber, Loom
Vezelvoorbereiding en spinnen
De meeste knopen beginnen met de grondstof. Onrijpe vezels, een laag micronaire gehalte, een hoog gehalte aan korte vezels en fragmenten van de zaadvacht verhogen allemaal de vorming van nepjes, en nepjes die het kaarden overleven, verdwijnen zelden later. De belangrijkste controlepunten bevinden zich in verschillende fasen:
- Ruw katoen: micronaire en rijpheid, afvalgehalte en kortevezelgehalte onder de afgesproken limiet.
- Kaarden: draadconditie, cilindersnelheid en platte instellingen; versleten kaartkleding is een veelvoorkomende bron van neps.
- Kammen: extractiesnelheid van de kam; donkere tinten rechtvaardigen meestal gekamd katoen.
- Garenopruiming: elektronische opruimers moeten worden ingesteld om nep-type fouten weg te snijden, niet alleen dikke plekken.
Het molenklimaat doet er ook toe. Het runnen van een spinkamer op hoge temperatuur en een lage relatieve vochtigheid verlaagt de garensterkte en vergroot de kans op breuk aan het uiteinde, en elke breuk is een kans dat er een knoop of een fout in het stuk in het garen terechtkomt.
Weef- en weefgetouwkamer
Bij het weefgetouw moet een gebroken scheringeinde of inslag worden samengevoegd. Door luchtlassen ontstaat een verbinding dicht bij het moedergaren; een met de hand geknoopte knoop produceert precies wat de naam doet vermoeden: een zichtbare klomp van 2 mm tot 4 mm die het verven en afwerken overleeft. Weefkamers moeten daarom de splitsing specificeren, elke kettingstop registreren en de relatieve vochtigheid rond de 65-75% bij 24-28 °C houden om de kettingspanning stabiel te houden. Losse rietinstellingen en versleten inslagaccumulators voegen hun eigen markeringen toe, die inspecteurs vaak verkeerd interpreteren als knopen.
Waarom knopen geld kosten: downgrade, verlies verminderen en claims
De financiële schade door knopen is zelden het defect zelf; het is de classificatie en het argument dat volgt. Een harde knoop groter dan 3 mm in een kledingstukpaneel kan ervoor zorgen dat de marker verschuift, waardoor het stofverbruik met een meetbaar percentage toeneemt. Een cluster van bleke stippen in een geverfde zwarte rol nodigt uit tot een claim, zelfs als de rol technisch gezien een puntentelling doorstaat.
De meeste inspecties van geweven stoffen maken gebruik van het 4-puntensysteem: een defect tot 3 inch scoort 1 punt, meer dan 3 tot 6 inch scoort 2, meer dan 6 tot 9 inch scoort 3 en alles wat langer is, scoort 4. De eerste kwaliteit wordt gewoonlijk vastgesteld op minder dan 20 punten per 100 vierkante meter. Het verschil is dat het 4-puntssysteem de lengte meet, terwijl knopen en noppen worden gemeten op basis van diameter. Tenzij de inkooporder maatbanden schrijft, beoordelen de fabriek en de koper op basis van verschillende definities.
| Knoop- of nep-aandoening | Stroomafwaartse impact | Gebruikelijke inspectiebehandeling |
|---|---|---|
| Ingebedde nep onder 1,0 mm | Cosmetisch alleen in de meeste tinten | Klein; individueel vaak niet gescoord |
| Knopen 1,0 mm tot 3,0 mm, verspreid | Zichtbare vlekken na donker verven; mogelijk B-klasse | Geteld per 100 vierkante meter tegen een schriftelijke limiet |
| Knoopclusters in één band | Markeringsverschuiving, extra snijverlies | Mislukt vaak de worp, zelfs als het totale aantal punten passeert |
| Harde fysieke knoop groter dan 3,0 mm | Probleem, paalverstoring, gatenrisico | Nultolerantieclausule in veel kopersspecificaties |
Twee verdere clausules verminderen geschillen. Eerst een maatdefinitie met een meetmethode: bijvoorbeeld knopen gemeten met een pikhouweel bij een vergroting van 4x, diameter geregistreerd tot op 0,1 mm nauwkeurig. Ten tweede een bemonsteringsregel: 10% rollen per partij kleurstof, minimaal één rol, met drie stukken over de volledige breedte van de kop, het midden en de staart.
Inspecteren op knopen zonder laboratorium
- Stel de verlichtingssterkte op het inspectieoppervlak in op 1000-1200 lux en voeg strijklicht toe voor poolstoffen, zodat verhoogde knopen een schaduw werpen.
- Inspecteer op ongeveer 1 m op algemene gebreken en op 0,5 m op kritische donkere tinten, waarbij de kijkhoek bijna 45 graden bedraagt.
- Neem monsters van ten minste 10% van de rollen per partij kleurstof, met een minimum van één rol, en knip stukken van één meter over de volledige breedte aan de kop, het midden en de staart.
- Tel knopen binnen een bepaald kader van één vierkante meter en noteer ze in maatbanden: groter dan 1,0 mm, groter dan 1,5 mm en groter dan 3,0 mm.
- Fotografeer elke klas met een liniaal in frame op 4x, en bewaar een ondertekend fysiek staal als referentiestandaard voor beide partijen.
Een op deze manier bemonsterde partij van 30 rollen levert voldoende gegevens op om een trend te zien vóór verzending, wat veel goedkoper is dan het probleem op te lossen nadat de goederen een snijkamer hebben bereikt.
Preventie en specificatietaal die werkt
De meest effectieve controles bevinden zich stroomopwaarts. Vezelselectie, kaartonderhoud, kaminstellingen en elektronische garenopruiming bepalen of neps überhaupt in het garen terechtkomen; De splitsingspraktijk en het klimaat in de weefgetouwruimte bepalen of er bij het weven fysieke knopen worden toegevoegd. Aan de afwerkingszijde vermindert schroeien of gasvorming het oppervlak van vlakgeweven stoffen, hoewel dit minder het geval is bij corduroy, waar de pool het punt van de constructie is.
Voor poolstoffen ligt de invloed van de koper in de inkooporder. Een werkbare clausule luidt: noesten en noesten groter dan 1,5 mm, maximaal 8 per 100 vierkante meter; handgeknoopte uiteinden, nultolerantie, waarbij alle garenverbindingen luchtgesplitst zijn; elke enkele harde knoop groter dan 3,0 mm, rol afgewezen. Voeg de schaduwcontext toe, want dezelfde rol die in havermout passeert, kan in het zwart mislukken. Kopers bestellen geverfde corduroy stof in diepe tinten wordt de limiet om precies deze reden vaak verlaagd tot 5 per 100 vierkante meter.
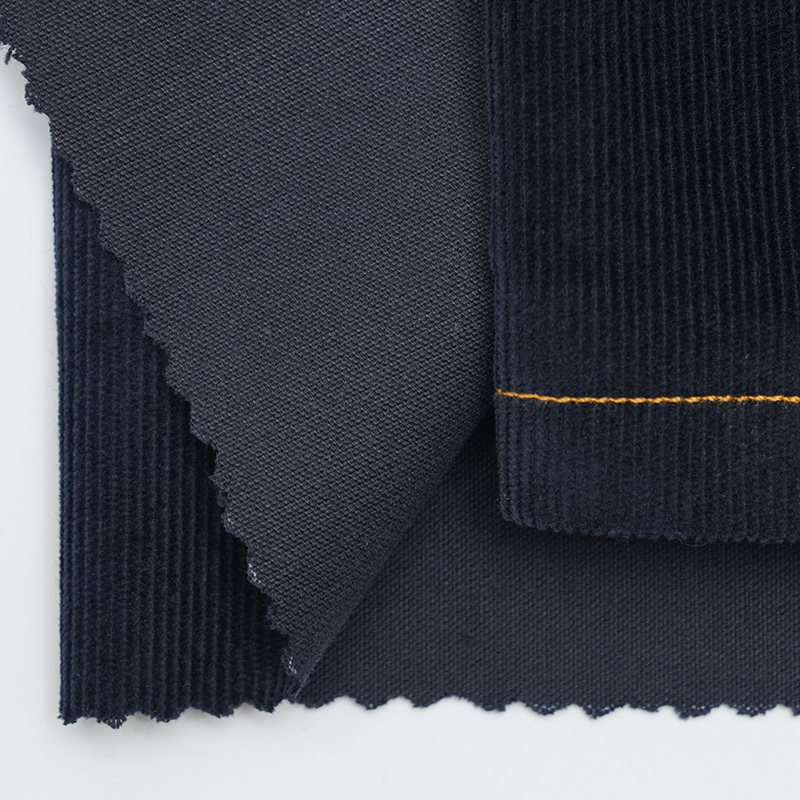 GS1155 14W GRS katoenen corduroy geverfde stof Onze 14W GRS katoenen corduroy geverfde stof biedt de perfecte mix van milieubewustzijn en premium kwaliteit. Deze stof is samengesteld uit 78% katoen, 20% gerecycled katoen, ... Bekijk Product →
Het helpt ook om te bepalen wat de molen vóór het weefgetouw moet opleveren. Wat katoenen ribfluweel betreft, geeft kamkatoen met gecontroleerd kortevezelgehalte en een gedocumenteerde neptelling per kilometer garen beide partijen een getal om mee te werken, in plaats van een mening te vormen onder een inspectielamp.
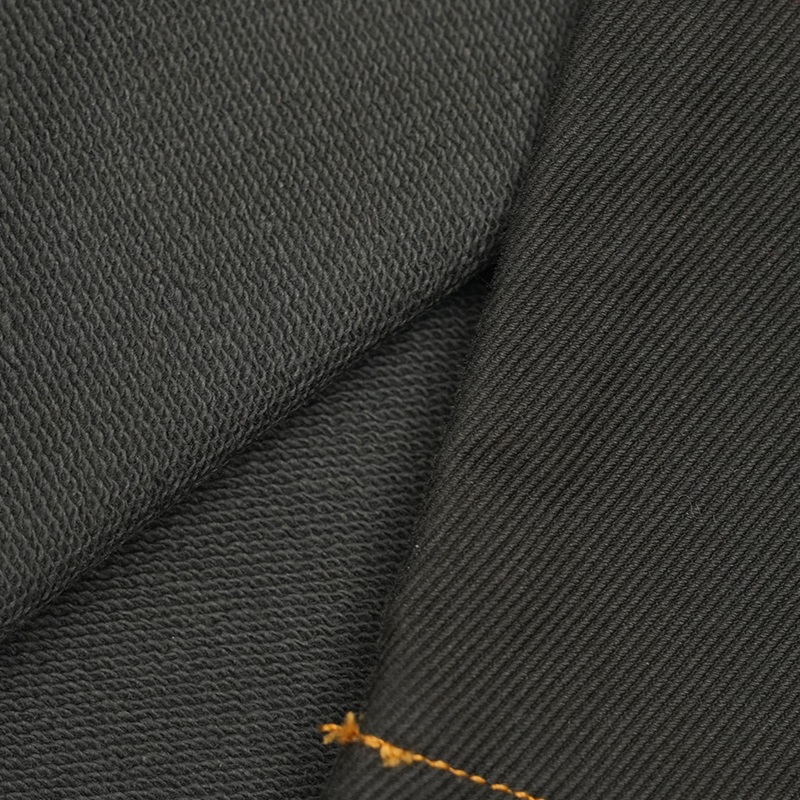 GS1158 Katoen-13% Modal dubbele corduroy geverfde stof Onze katoen-13% modal dubbel corduroy geverfde stof is een premium textiel dat bekend staat om zijn uitzonderlijke comfort, duurzaamheid en esthetische aantrekkingskracht. Zorgvuldig gebouwd met... Bekijk Product →
Voor stukgeverfde en verfvoorbereide programma's geldt dezelfde logica een stap eerder: de kwaliteit van greige bepaalt het plafond voor wat afwerking kan oplossen. Kopers die nep- en knooplimieten specificeren op de greige, en die gebruiken controletests die knoopdefecten vroegtijdig opsporen , zien over het algemeen minder claims dan degenen die alleen de voltooide rol inspecteren.
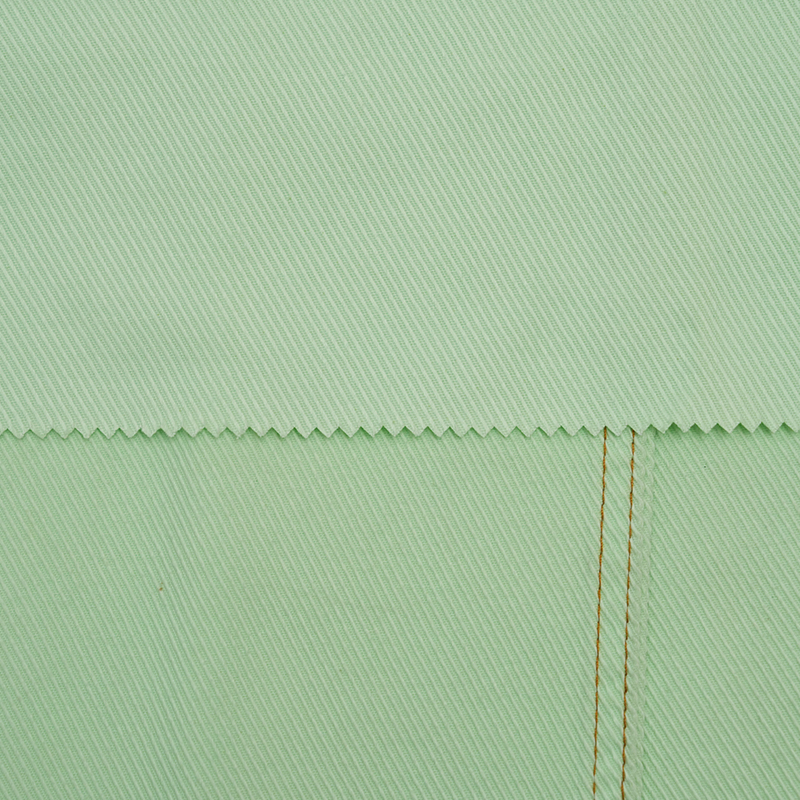 GS2300 Volledig katoenen cavalerie schuin geverfde stof Onze All Cotton Cavalry Slanted Dyed Cloth is een premium textielproduct, vervaardigd met 100% hoogwaardig katoen om comfort, duurzaamheid en veelzijdigheid te garanderen. Met een ro... Bekijk Product →
Wanneer maatbereiken in de specificatie worden opgenomen, verschuift het gesprek bij de laatste inspectie van argumentatie naar rekenkunde. Leveranciers weten precies wat er zal worden geteld, en inspectiegegevens worden vergelijkbaar tussen partijen en ververijen.
Geen enkele stof is volledig vrij van nopjes; het doel is een gecontroleerd, meetbaar niveau in plaats van een absoluut nulpunt. Definieer de maatbanden, de punten per 100 vierkante meter, het bemonsteringsplan en de kleurcategorieën waar de limieten strenger worden. Houd vervolgens voor elk perceel dezelfde norm aan. Bij donkere stukgeverfde corduroy en vergelijkbare poolconstructies is die discipline het verschil tussen een routinelevering en een claim.
Gerelateerde producten


-
- Address: No.8 Longxuan Road, Lijia Town, Wujin District, Changzhou, China
- Phone: +86-13301509168
- Email: [email protected]
- Wees de eerste die het weet
- Meld u aan door uw e -mailadres hieronder in te voeren voor exclusieve deals en nieuwste aanbiedingen.
- Snelle links
Gerelateerde certificeringen: